
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch

Anzahl Durchsuchen:152 Autor:Site Editor veröffentlichen Zeit: 2026-09-05 Herkunft:Powered


Die Trocknungsphase bleibt der häufigste Engpass bei der Softgel-Herstellung. Es stellt den höchsten Risikopunkt für kritische Qualitätsmerkmale dar. Unvorhersehbare Variablen in dieser Phase können ganze Produktionschargen ruinieren. Sie müssen diese Phase perfekt managen, um die Lebensfähigkeit des Produkts aufrechtzuerhalten.
Unmittelbar nach der Einkapselung enthalten Softgels überschüssige Feuchtigkeit. Normalerweise enthält die Gelatinehülle 30 bis 40 % Wasser. Diese Feuchtigkeit müssen Sie gezielt auf einen Zielbereich von 6 % bis 8 % reduzieren. Die Bediener müssen dieses Wasser vorsichtig absaugen, um eine Beschädigung der empfindlichen Kapselwände zu vermeiden. Jede Abweichung beeinträchtigt die strukturelle Integrität.
In diesem Artikel wird untersucht, wie sich die kommerzielle Trocknungsinfrastruktur direkt auf den Ertrag auswirkt. Wir untersuchen, wie moderne Systeme häufige Herstellungsfehler verhindern. Wir unterstützen Produktionsleiter auch bei der Bewertung von System-Upgrades. Sie erfahren, wie Sie diese Phase in einen streng kontrollierten, vorhersehbaren Betrieb überführen.
Eine präzise Feuchtigkeitskontrolle während der Trocknungsphase verhindert kostspielige Chargenausfälle aufgrund von Verformung, Undichtigkeiten oder Anhaften.
Die Wahl zwischen einem herkömmlichen Rotationskäfigtrockner und einem kontinuierlichen Inline-System hängt vollständig von der Grundfläche, der Chargenvariabilität und den Durchsatzzielen Ihrer Anlage ab.
Um ein Softgel-Trocknungssystem zu evaluieren , müssen Sie über die Maschine hinaus schauen und prüfen, wie sie sich in die bestehende HVAC- und Entfeuchtungsinfrastruktur Ihrer Einrichtung integrieren lässt.
Die Modernisierung des Kapseltrocknungsprozesses verbessert direkt den betrieblichen ROI, indem die Trocknungszeit verkürzt, die manuelle Handhabung minimiert und eine strikte GMP-Konformität sichergestellt wird.
Eine unzureichende Trocknungsinfrastruktur schmälert stillschweigend die Rentabilität der Anlage. Betreiber übersehen oft die tatsächlichen finanziellen Auswirkungen einer ineffizienten Trocknungslinie. Wenn Sie sich auf veraltete Methoden zur Feuchtigkeitsgewinnung verlassen, riskieren Sie erhebliche Ertragseinbußen. Bei jeder abgelehnten Charge werden teure pharmazeutische Wirkstoffe (APIs) verschwendet. Es verschlingt außerdem wertvolle Bedienerstunden. Die Einführung einer strengen Feuchtigkeitskontrolle sichert Ihr Geschäftsergebnis und sorgt für eine gleichbleibende Produktqualität.
Trocknungsfehler äußern sich in sichtbaren physischen Mängeln. Diese Probleme führen häufig zu Ablehnungen durch die Qualitätssicherung. Das Verständnis dieser Fehler hilft Ihnen, Fehler in Ihrer Produktionslinie effektiv zu beheben.
Kleben und Verklumpen: Dies ist auf eine unzureichende anfängliche Oberflächentrocknung zurückzuführen. Während der Trocknungsphase bleiben die Kapseln zu klebrig. Sie verbinden sich. Sobald sie verklumpt sind, ist es unmöglich, sie zu trennen, ohne die Schalen zu zerreißen.
Sprödigkeit vs. Undichtigkeit: Extreme Feuchtigkeitsschwankungen zerstören die Kapselintegrität. Durch übermäßiges Trocknen entstehen spröde Schalen. Es löst auch Vernetzungsprobleme aus. Durch die Vernetzung wird die Gelatine unlöslich, wodurch das Produkt zerstört wird. Umgekehrt wird die Schale durch Untertrocknung geschwächt. Schwache Schalen laufen beim Verpacken aus und haben eine stark verkürzte Haltbarkeitsdauer.
Verformung (Grübchen): Softgels verlieren ihre einheitliche Form, wenn sie ungleichmäßiger Hitze ausgesetzt werden. Auch falsche Drehzahlen im Trockner führen zu Grübchen. Diese ästhetischen Mängel führen häufig zur Ablehnung durch den Verbraucher.
Die folgende Tabelle fasst diese häufigen Fehler, Grundursachen und betrieblichen Auswirkungen zusammen.
Fehlertyp | Primäre Grundursache | Operative Auswirkungen |
|---|---|---|
Kleben/Verklumpen | Unzureichende anfängliche Oberflächentrocknung | Totaler Chargenverlust; unmöglich zu retten |
Brittleness | Übertrocknung; übermäßige Hitzeeinwirkung | Vernetzung; fehlgeschlagene Auflösungstests |
Undicht | Untertrocknung; Feuchtigkeit zurückgehalten | Verpackungskontamination; verkürzte Haltbarkeit |
Verformung | Ungleichmäßiger Luftstrom; schlechte Drehzahl | Ästhetische Ablehnung; Staus in der Verpackungsmaschine |
Die langsame Trocknung bestimmt das Tempo Ihrer gesamten Anlage. Ein ineffizienter Trockenraum führt zu einem massiven Engpass. Verkapselungsmaschinen laufen möglicherweise mit hoher Geschwindigkeit, müssen jedoch anhalten, wenn der Trockenraum voll ist. Diese Verzögerung begrenzt den Gesamtdurchsatz der Anlage. Dadurch steigen die Arbeitskosten, weil die Arbeiter übermäßig viel Zeit mit der Handhabung von Tabletts verbringen. Die Erweiterung Ihrer Verkapselungskapazität bringt keine Vorteile, wenn Ihre Trocknungsinfrastruktur nicht mithalten kann.
Moderne Ausrüstung verwandelt eine prekäre Kunst in eine vorhersehbare Wissenschaft. Ein hochentwickeltes Softgel-Trocknungssystem sorgt für das empfindliche Gleichgewicht zwischen Wärme, Luftstrom und Zeit. Es entzieht dem Produkt systematisch Wasser, ohne empfindliche Inhaltsstoffe zu zerstören.
Sobald Kapseln den Würfelwurf verlassen, sind sie äußerst zerbrechlich. Sie erfordern eine sofortige Oberflächentrocknung. Dabei spielt der Wäschetrockner eine entscheidende Rolle. Es fixiert die Kapselform schnell. Die Körbe drehen sich mit präziser Geschwindigkeit, um die Kapseln in Bewegung zu halten. Diese ständige Bewegung verhindert eine anfängliche Haftung. Die Kapseln verlieren innerhalb der ersten Stunde ihre Oberflächenklebrigkeit. Diese Phase bereitet sie auf eine tiefere Feuchtigkeitsentnahme vor.
Oberflächentrocknung löst nur die Hälfte des Problems. Die Schalenmatrix hält weiterhin fest gebundene Feuchtigkeit. Eine tiefe Extraktion erfordert einen gezielten Luftstrom. Systeme injizieren kontrollierte Luft mit niedriger Luftfeuchtigkeit direkt über die Kapseln. Diese trockene Luft erzeugt einen Feuchtigkeitsgradienten. Es entzieht der Gelatine oder der veganen Schalenmatrix gebundenes Wasser in die Umgebung.
Ebenso wichtig ist die Temperaturkontrolle. Sie müssen den Abbau pharmazeutischer Wirkstoffe (APIs) vermeiden. Hohe Hitze zerstört temperaturempfindliche Füllmaterialien wie Fischöle oder Probiotika. Moderne Systeme halten kühle Temperaturen aufrecht und verlassen sich gleichzeitig auf eine niedrige relative Luftfeuchtigkeit (RH), um den Trocknungsprozess voranzutreiben.
Legacy-Systeme waren stark auf manuelle Überwachung angewiesen. Die Bediener überprüften ständig die Feuchtigkeitsmesser und stellten die Ventile manuell ein. Durch die moderne Automatisierung entfällt dieses Rätselraten des Bedieners vollständig. Speicherprogrammierbare Steuerungen (SPS) überwachen Luftfeuchtigkeit und Temperatur in Echtzeit. Sensoren sorgen für kontinuierliche Rückkopplungsschleifen. Das System passt den Luftstrom sofort an, um optimale Parameter aufrechtzuerhalten. Dieser datengesteuerte Ansatz garantiert die Konsistenz von Charge zu Charge.
Best Practices für die Prozesskontrolle: Kalibrieren Sie Ihre RH-Sensoren immer vierteljährlich. Eine Abweichung der Sensorwerte kann eine Charge ruinieren, bevor ein Alarm ausgelöst wird. Verlassen Sie sich auf die digitale Protokollierung, um die Einhaltung gesetzlicher Vorschriften zu gewährleisten.
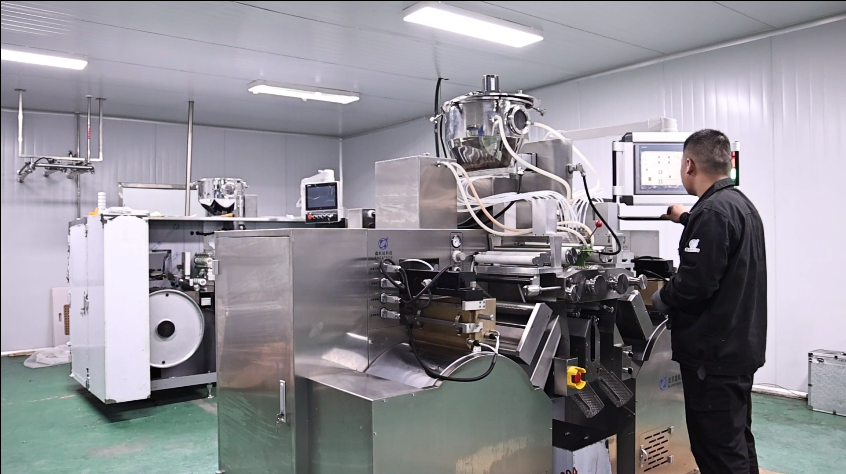
Die Auswahl der richtigen Architektur bestimmt Ihren Betriebsablauf. Käufer müssen die beiden vorherrschenden Ansätze für den Kapseltrocknungsprozess vergleichen . Ihre Wahl wirkt sich auf die Stellfläche, den Arbeitsbedarf und die Größe aus.
Besonderheit | Traditioneller Tumble & Tunnel | Kontinuierlich in der Linie |
|---|---|---|
Prozessablauf | Chargenbasiert; erfordert einen Tabletttransfer | Automatisiert; Kapseln bewegen sich durch Körbe |
Fußabdruck | Erfordert große, spezielle Trockenräume | Erfordert eine längere lineare Grundfläche |
Arbeitsbedarf | Hoch (manuelles Tabletthandling) | Niedrig (vollautomatisch) |
Flexibilität | Hervorragend geeignet für unterschiedliche Chargengrößen | Besser geeignet für lange Auflagen mit nur einem Produkt |
Die traditionelle Methode unterteilt den Prozess in zwei verschiedene Phasen. Zunächst werden die Kapseln in einem Rotationskäfigtrockner einer Vortrocknung unterzogen . Nach einigen Stunden übertragen die Betreiber sie. Die Arbeiter verteilten die Kapseln auf flachen, mit Papier ausgelegten Tabletts. Sie stapeln diese Tabletts auf Karren und schieben sie in einen speziellen Trockenraum oder Tunnel.
Diese Methode eignet sich hervorragend für bestimmte Umgebungen. Es eignet sich für Einrichtungen, die einen hohen Produktmix verarbeiten. Wenn Sie häufig wechseln müssen, bietet die Tabletttrocknung Flexibilität. Auch hier profitieren gezielt komplexe Formulierungen. Spezielle Nutrazeutika erfordern manchmal längere Aushärtezeiten von mehreren Tagen. Tabletträume eignen sich perfekt für diese langsam aushärtenden Rezepte.
Inline-Systeme automatisieren den gesamten Extraktionsprozess. Die Kapseln bewegen sich automatisch durch mehrere miteinander verbundene Wäschetrocknungskörbe. Gebläse drücken klimatisierte Luft durch jedes Korbsegment. Die Kapseln bewegen sich nacheinander weiter, bis sie das endgültige Feuchtigkeitsziel erreichen. Sie verlassen die Maschine bereit zur Inspektion und Verpackung.
Diese Systeme sind ideal für großvolumige Operationen. Kontinuierliche Einzelproduktläufe erzielen mit Inline-Einrichtungen einen enormen ROI. Sie machen die manuelle Handhabung der Tabletts überflüssig. Sie bringen jedoch unterschiedliche Kompromisse mit sich. Eine Inline-Maschine benötigt eine deutlich größere lineare Stellfläche. Auch bei sehr unterschiedlichen Losgrößen erweist es sich als weniger flexibel. Die Reinigung eines riesigen Inline-Systems zwischen verschiedenen Produktläufen nimmt mehr Zeit in Anspruch.
Der Kauf neuer Geräte erfordert einen strukturierten Bewertungsrahmen. Sie müssen über die grundlegenden Spezifikationen hinausschauen. Überlegen Sie, wie sich der neue Softgel-Trockner in Ihr breiteres Produktionsökosystem integrieren lässt.
Integration von Luftstromtechnik und Entfeuchtung: Die Maschine kann nicht isoliert arbeiten. Es muss einwandfrei mit den Adsorptions-Luftentfeuchtern Ihrer Einrichtung synchronisiert werden. Fordern Sie beim OEM eine Luftstromkartierung an. Sie benötigen den Nachweis einer gleichmäßigen Luftverteilung über alle Korbzonen. Tote Zonen führen zu ungleichmäßiger Trocknung und Grübchenbildung.
Reinigbarkeit und GMP-Konformität: Kreuzkontaminationen ruinieren die Glaubwürdigkeit von Arzneimitteln. Achten Sie auf eine vollständig geschweißte Edelstahlkonstruktion. Vermeiden Sie Designs mit versteckten Spalten. Die werkzeuglose Korbentnahme ist ein Muss. Leicht zugängliche Auffangwannen ermöglichen es dem Bediener, verschüttete Flüssigkeiten schnell zu entfernen. Diese Funktionen verkürzen Ihre Clean-in-Place (CIP)-Durchlaufzeit drastisch.
Energieeffizienz: Das Entziehen von Feuchtigkeit verbraucht enorme Energie. Bewerten Sie die Isolationsqualität rund um die Gebläseeinheiten. Bewerten Sie die Luftumwälzfähigkeiten. Systeme, die klimatisierte Luft erfassen und wiederverwenden, senken die langfristigen Betriebskosten. Die Energieeffizienz wirkt sich über eine Lebensdauer von zehn Jahren direkt auf Ihre Betriebsmargen aus.
Materialkompatibilität: Die Branche verändert sich. Sie müssen die Fähigkeit des Systems beurteilen, Standardgelatine auf tierischer Basis neben neueren Schalen auf pflanzlicher Basis zu verarbeiten. Materialien wie HPMC oder Tapioka erfordern unterschiedliche thermodynamische Profile. Vegane Schalen platzen bei schnellem Feuchtigkeitsentzug leicht. Ihre Ausrüstung muss programmierbare Lüftergeschwindigkeiten bieten, um diese empfindlichen Formulierungen zu bewältigen.
Die Modernisierung einer Trocknungslinie birgt versteckte Hürden. Gerätehersteller versprechen häufig eine nahtlose Integration. Die Realität erzählt eine andere Geschichte. Sie müssen sich auf bestimmte technische Herausforderungen vorbereiten, um längere Ausfallzeiten zu vermeiden.
Ihre neue Maschine ist stark von den Umgebungsbedingungen abhängig. Ein High-End-Gerät wird ausfallen, wenn die Reinraum-HLK der Anlage nicht funktionieren kann. Das Umgebungssystem muss konstant die erforderliche gekühlte Luft mit geringer Luftfeuchtigkeit liefern. Bevor Sie Geräte bestellen, überprüfen Sie Ihre zentralen Luftentfeuchter. Stellen Sie sicher, dass sie über genügend Kapazität verfügen, um die neue Leitung bei Spitzenfeuchtigkeitsspitzen im Sommer zu versorgen.
Plug-and-Play-Erwartungen sind völlig unrealistisch. Jede Formulierung verhält sich anders. Die Stärke der Gelatineblüte bestimmt die Wasserretentionsrate. Weichmacherverhältnisse – wie Glycerin zu Sorbitol – verändern die Durchlässigkeit der Hülle. Auch die Fülltypen spielen eine Rolle. Füllungen auf Ölbasis übertragen Wärme anders als Suspensionen auf Pastenbasis. Diese Variablen erfordern individuelle Trocknungsrezepte. Während Ihres ersten Rollouts werden Sie Wochen damit verbringen, die Luftstrom- und Temperaturparameter zu optimieren.
Häufig zu vermeidende Fehler: Verwenden Sie für vegane Schalen keine Standard-Gelatineparameter. Überspringen Sie nicht die Kalibrierung des Luftstroms, wenn Sie von einer starken Pastenfüllung auf eine leichte Ölfüllung umsteigen. Das Ignorieren dieser Variablen garantiert einen Anstieg der Fehlerraten.
Strenge Tests verhindern Albträume nach der Installation. Betonen Sie die Bedeutung von Factory Acceptance Tests (FAT). Testen Sie das Gerät vor dem Versand beim Hersteller. Führen Sie nach der Installation einen umfassenden Site Acceptance Test (SAT) durch.
Überprüfen Sie insbesondere die Gleichmäßigkeit der Feuchtigkeit. Platzieren Sie Feuchtigkeitslogger in verschiedenen Käfigzonen. Führen Sie Placebo-Chargen durch. Stellen Sie sicher, dass die Maschine die Kapseln unabhängig von ihrer Position im Korb gleichmäßig trocknet. Wenn Sie diesen Validierungsschritt überspringen, sind Sie anfällig für versteckte tote Zonen.
Das richtige Trocknungssystem verwandelt Ihren Prozess von einer unvorhersehbaren Kunst in eine streng kontrollierte, datengesteuerte Wissenschaft.
Überprüfen Sie sofort Ihre aktuellen Fehlerquoten, um Ertragsverluste zu erkennen, die direkt auf Feuchtigkeitsprobleme zurückzuführen sind.
Messen Sie den Energieverbrauch Ihres Trockenraums, um versteckte Abfälle aufzudecken.
Wenden Sie sich an spezialisierte Geräteingenieure, um eine maßgeschneiderte Lösung zu finden, die zu Ihrer spezifischen Stellfläche und Ihrem Produktmix passt.
A: Standard-Basisbereiche liegen typischerweise zwischen 20–24 °C und 15–20 % relativer Luftfeuchtigkeit. Die optimalen Parameter hängen jedoch vollständig von Ihrer spezifischen Schalenformulierung und Ihrem Füllmaterial ab. Schwere Pastenfüllungen oder pflanzliche Schalen erfordern oft besondere Anpassungen, um Risse oder Dellenbildung zu vermeiden.
A: Die Zeitpläne variieren drastisch je nach Methode. Kontinuierliche Inline-Systeme können die Extraktion in nur wenigen Stunden abschließen. Die herkömmliche Trocknung auf Tabletts in speziellen Tunneln dauert in der Regel zwischen 24 und über 72 Stunden, abhängig von der Komplexität der Formulierung.
A: Ja. Dafür sind jedoch fortschrittliche speicherprogrammierbare Steuerungen (SPS) erforderlich. Die SPS müssen unterschiedliche Rezepturen hinterlegen. Vegane Schalen erfordern im Allgemeinen strengere, langsamere Feuchtigkeitsextraktionsparameter, um schwere Risse und Strukturversagen während des Prozesses zu verhindern.
A: Sie müssen die richtige Rotationsgeschwindigkeit einhalten, um sie konstant in Bewegung zu halten. Auch die Verwendung antistatischer Materialien und die richtige Korbgestaltung helfen. Am wichtigsten ist es, sofort beim Verlassen der Verkapselungsmaschine für eine ausreichende Vortrocknung zu sorgen, um die anfängliche Oberflächenklebrigkeit zu entfernen.


