
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch

Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-23 Herkunft:Powered


Spieler verabscheuen es, wenn ein Fassstau ihr Spiel ruiniert. Ein kaputtes Spiel ist oft auf schlechte Fertigungstoleranzen zurückzuführen. In der hart umkämpften Paintball-Industrie bestimmt die sphärische Perfektion die Produktleistung auf dem Spielfeld. Makellos runde Paintballs sorgen für aerodynamische Stabilität und konstante Geschwindigkeit. Sie verhindern auch katastrophale Fehlfunktionen der Markierer. Selbst mikroskopische Abweichungen führen zu unvorhersehbaren Flugkurven oder Kammerbrüchen. Dadurch wird der Markenruf eines Herstellers sofort geschädigt.
Das Verständnis dieser präzisen Geometrie beginnt in der Fabrikhalle. Paintballs sind im Wesentlichen spezielle dickschalige Gelatinekapseln. Hersteller verlassen sich auf eine spezielle Paintball-Produktionsmaschine, die fortschrittliche Rotationsdüsentechnologie nutzt. Bediener müssen den gesamten Zyklus von der Bandbildung bis zur endgültigen Aushärtung überwachen. Wir erläutern, wie Ingenieure sphärische Toleranzen mithilfe von Echtzeitkalibrierung, optischen Inspektionen und kontrollierten Trocknungssystemen überprüfen und einhalten.
Paintballs bewegen sich mit Geschwindigkeiten von bis zu 300 Fuß pro Sekunde. Bei diesen extremen Geschwindigkeiten verlangt die Flugphysik absolute Symmetrie. Der gleichmäßige Luftwiderstand hält die Flugbahn gerade. Umgekehrt ergibt eine Abweichung von einem Millimeter eine Eiform. Ungleichmäßiger Luftdruck führt zu einem unregelmäßigen Magnus-Effekt. Das Projektil wird unvorhersehbar einhaken oder abstürzen. Für Turnierspieler ist ein unrunder Paintball völlig nutzlos.
Darüber hinaus arbeiten moderne Markierer mit außergewöhnlich engen Toleranzen. Die Laufbohrungsgrößen passen genau zum Kaliber und sorgen so für maximale Lufteffizienz. Unförmige Paintballs erzeugen starke Reibung und eine unzureichende Luftabdichtung. Wenn die Achse zu breit ist, bricht die Hülle innerhalb der Kammer. Dieser Laufbruch hinterlässt klebrige Gelatine- und Farbreste. Nachfolgende Schüsse werden wild gebogen, bis der Spieler die Ausrüstung sauber wischt.
Industriestandards schreiben eine strikte Rundheitstoleranz von plus oder minus 0,005 Zoll über alle Achsen vor. Um diese mikroskopische Präzision zu erreichen, sind hochentwickelte Werkzeuge und strenge Qualitätskontrollprotokolle während des gesamten Produktionszyklus erforderlich.
Die Herstellung einer mit Flüssigkeit gefüllten Kugel hängt stark von der pharmazeutischen Technologie ab. Paintballs funktionieren als große Hochleistungs-Softgelkapseln. Standardmäßige medizinische Kapseln sind in der Regel länglich, um das Schlucken zu erleichtern. Paintball-Werkzeuge sind jedoch ausschließlich für die Herstellung makelloser Kugeln konzipiert.
Zwei durchgehende Gelatinebänder steuern den Verkapselungsprozess. Sie durchlaufen Schmierwalzen und laufen zwischen gegenläufig rotierenden Matrizenwalzen zusammen. Diese Walzen verfügen über passende halbkugelförmige Hohlräume, die mit äußerster Präzision bearbeitet wurden. Die Matrizen drücken zusammen und drücken die Gelatinebänder in die Hohlräume, um die Schalenhälften zu bilden.
Konkret erfolgt die eigentliche Formgebung am Einspritzkeil. Diese erhitzte Messingkomponente sitzt direkt über dem Konvergenzpunkt der Matrize. In der exakten Millisekunde bilden die Matrizen eine Dichtung, die Pumpe spritzt eine präzise Menge flüssigen Lacks ein. Der hydraulische Druck drückt die flexible Gelatine nach außen. Die Kapsel dehnt sich zu einer perfekten runden Form aus, bevor das Werkzeug sie vollständig schneidet und versiegelt.
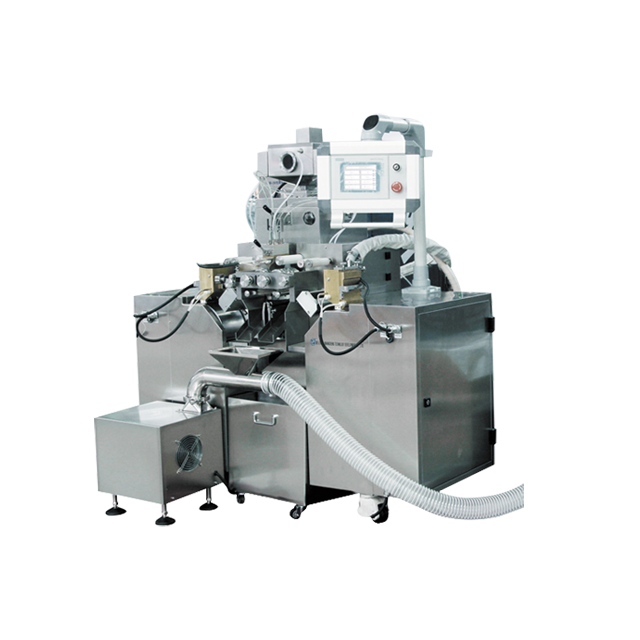
Bediener können nicht auf eine fertige Charge warten, um Fehler zu erkennen. Durch die Echtzeitbewertung bleibt die Maschine kalibriert und die Materialverschwendung wird minimiert.
Die manuelle Mikrometer-Probenahme bleibt die grundlegende Methode in der Werkstatt. Die Bediener ziehen alle zwanzig Minuten zufällige Chargen aus der Auswurfrutsche. Mit kalibrierten digitalen Mikrometern messen sie Naht-zu-Naht-, Pol-zu-Pol- und Diagonalachsen. Abweichungen, die über den akzeptablen Schwellenwert hinausgehen, erfordern sofortige Maschinenanpassungen.
Die Dicke des Gelatinebandes wirkt sich direkt auf die endgültige Geometrie aus. Ein dickeres linkes Band erzeugt eine asymmetrische Massenverteilung. Die Kapsel kühlt ab und nimmt eine ovale Form an. Ingenieure überwachen dies mithilfe von Lasermessgeräten, bevor die Bahn das Werkzeug erreicht. Verteilerkästen müssen in identischen Dicken gegossen werden – typischerweise im Bereich von 0,030 bis 0,040 Zoll.
Die manuelle Probenahme lässt Raum für menschliches Versagen. Um diese Lücke zu schließen, werden moderne Anlagen auf einen intelligenten Softgel-Verkapseler umgerüstet . Diese Systeme verfügen über eine automatische optische Inspektion. Hochgeschwindigkeitskameras scannen die vom Werkzeug fallenden Kapseln. Die Software analysiert die 360-Grad-Geometrie in Millisekunden. Die SPS-Schnittstelle macht den Bediener sofort auf Abweichungen aufmerksam und weist Kapseln, die nicht den Spezifikationen entsprechen, automatisch aus.
Die mechanische Synchronisierung ist nicht verhandelbar. Kleinere Abweichungen bei der Ausrüstung äußern sich als schwerwiegende physische Mängel am fertigen Produkt.
Rotationsmatrizen erfordern eine mikroskopische Ausrichtung. Linke und rechte halbkugelförmige Hohlräume müssen perfekt zueinander passen. Durch eine Fehlausrichtung entsteht eine versetzte Naht, die in der Werkstatt als Lippe bezeichnet wird. Diese Lippe zerstört die aerodynamische Stabilität und schafft eine Schwachstelle im Lauf, an der es zu Brüchen kommen kann. Ingenieure verwenden spezielle Ausrichtungswerkzeuge, um sicherzustellen, dass die Nähte vollständig bündig bleiben.
Darüber hinaus muss die Zeitsteuerung der Medikamentenpumpe mit der Rotation der Matrize synchronisiert sein. Die Einspritzpumpe arbeitet nach einem strengen mechanischen Zyklus. Durch zu frühes Einspritzen der Flüssigkeit wird die Gelatinedichtung gedehnt, was zu länglichen Formen führt. Eine verspätete Injektion führt dazu, dass die Kapseln mit Noppen unzureichend gefüllt sind und kein interner hydraulischer Druck vorhanden ist. Durch die Kalibrierung des Pumpengetriebes auf den genauen Zeitpunkt des Hohlraumverschlusses wird die Gelatine in eine echte Kugel gezwungen.
Die Formung der Kugel ist nur der erste Schritt. Die Postproduktionsumgebung bestimmt die Qualität des Endprodukts.
Frisch extrudierte Paintballs sind warm und sehr biegsam. Sie ähneln kleinen, mit Flüssigkeit gefüllten Wasserballons. Wenn man stationär auf einem Förderband sitzt, kann die Schwerkraft die schwere Füllung nach unten ziehen. Der Boden hängt durch und wird flacher. Sobald die Gelatine an einer flachen Stelle aushärtet, ist das Produkt dauerhaft ruiniert.
Um dem entgegenzuwirken, leiten die Betreiber die Ausgabe in Inline-Wäschetrockner. Rotierende zylindrische Körbe halten das Produkt kontinuierlich in Bewegung. Dieses dynamische Taumeln verhindert, dass die Schwerkraft die Form verzerrt. Hochleistungsgebläse saugen die Feuchtigkeit gleichmäßig ab und festigen so die sphärische Geometrie.
Die Paintball-Industrie erlebt derzeit einen massiven Wandel hin zu vollständig biologisch abbaubaren Füllformulierungen auf PEG-Basis. Diese nachhaltigen Materialien sind zwar umweltfreundlich, weisen jedoch im Vergleich zu herkömmlichen Farben auf Ölbasis deutlich andere Wärmespeicher- und Viskositätseigenschaften auf. Dieser Übergang erschwert die Aufrechterhaltung der Rundheit. Alternative Füllungen heilen mit unvorhersehbarer Geschwindigkeit aus, was das Risiko von Grübchen- oder Ovalbildung erhöht. Zukunftsorientierte Hersteller setzen heute auf datengesteuerte Trocknung. Durch die Integration intelligenter Feuchtigkeitssensoren und KI-gestützter HVAC-Steuerungen können Ingenieure die Wäschetrocknungszeiten dynamisch anpassen, um unvorhersehbarem Aushärteverhalten entgegenzuwirken.
Die abschließende Qualitätskontrolle basiert auf einer automatisierten Sortierung, um kleinere Abweichungen zu erkennen. Kalibrierte Rollensortierer verwenden divergierende Spinnzylinder. Perfekt runde Kapseln fallen durch dafür vorgesehene Lücken in hochwertige Sammelbehälter. Übergroße oder ovale Formen wandern weiter in die Produktionslinie und werden aussortiert.
Die Produktion auf Turnierniveau ergänzt physische Walzen durch optische Sortiermaschinen. Hochgeschwindigkeitsförderer führen die Kapseln unter mehreren Kameras hindurch. Bilderkennungssoftware erkennt mikroskopisch kleine flache Stellen oder unregelmäßige Formen. Ein präziser Druckluftstoß wirft defekte Teile sofort aus und sorgt so für strikte Rundheitsgarantien.
Gerätetyp | Produktionsmaßstab | Antriebstechnik | Funktionen zur Rundheitskontrolle |
|---|---|---|---|
Verkapselungsgerät im Labormaßstab | Forschung und Entwicklung / Kleinserie | Standard mechanisch | Manuelle Farbbandeinstellung, ideal zur Validierung der Füllviskosität und Schalenelastizität. |
Intelligenter Kapseler | Mittel bis Hoch | Servomotorbetrieben | Automatisierte optische Inspektion, SPS-Touchscreen, automatische Einstellung der Gelatinedicke. |
Hochgeschwindigkeits-Kapseler | Massenfertigung | Fortschrittlicher Direktantrieb | Kein Getriebespiel, automatisierte Kühltrommeln sorgen für perfektes Werkzeug-Timing bei hohen Drehzahlen. |
Die Umstellung einer neuen Formel auf die Massenfertigung erfordert eine sorgfältige Auswahl der Ausrüstung und Parameterabstimmung.
Vor der Skalierung validieren Ingenieure die Formeln auf einer Labor-Softgel-Maschine . Dieser kompakte Aufbau testet die Schalendicke und die Füllviskosität in kontrollierten Chargen. Forschung und Entwicklung bestätigen, dass die Formel über die richtige Elastizität verfügt, um unter Druck eine Kugelform beizubehalten, ohne Hunderte Gallonen Material zu verschwenden.
Nach der Validierung werden die Anlagen auf eine für die Massenproduktion Bei Läufen mit hohem Volumen kommt es zu thermischen Schwankungen. Premium-Hochgeschwindigkeitsmodelle nutzen fortschrittliche Servomotoren anstelle mechanischer Verbindungen. Dadurch wird Getriebespiel eliminiert und ein perfektes Düsentiming bei Geschwindigkeiten über 100.000 Kapseln pro Stunde gewährleistet. Automatisierte Kühltrommeln stabilisieren die Bandtemperaturen und verhindern so den Wärmestau, der bei kontinuierlichen Schichten zu Formverformungen führt. Hochgeschwindigkeits-Softgel-Maschine umgerüstet.
Selbst erstklassige Einrichtungen stoßen auf Mängel. Eine schnelle Fehlerbehebung minimiert Ausfallzeiten und Materialverschwendung in der Werkstatt.
Eine Dellenbildung weist auf eine Unterfüllung oder eine zu schnelle Trocknung hin. Der Kapsel fehlt der Innendruck. Ingenieure müssen die Einspritzpumpe für ein höheres Füllvolumen kalibrieren oder die HVAC-Trocknungsgeschwindigkeit verringern.
Die Ursache für die Eiformung ist eine ungleichmäßige Banddicke oder falsche Keiltemperaturen. Die Lösung umfasst die Verwendung eines Mikrometers zur Überprüfung der Banddicke, die Neukalibrierung der Spreizkastenabstände und die Überprüfung der Messingkeilheizelemente.
Versetzte Nähte deuten direkt auf eine Fehlausrichtung der Matrizenwalzen hin. Die Bediener müssen die Linie anhalten, die Zeitmarkierungen der Matrizen neu ausrichten und die Synchronisierung der Zahnräder überprüfen.
Flache Stellen entstehen, wenn warme Kapseln stillstehen. Sorgen Sie für eine reibungslose Übergabe vom Auswurfschacht an die Wäschetrockner. Stellen Sie sicher, dass sich die Körbe mit der richtigen Drehzahl drehen, damit das Produkt weiter taumelt.
Hochwertige Paintballs haben typischerweise eine Rundheitstoleranz von plus oder minus 0,005 Zoll. Alles, was über diese mikroskopische Abweichung hinausgeht, wirkt sich negativ darauf aus, wie der Paintball in den Markierungslauf passt. Dies führt zu einer schlechten Lufteffizienz, unregelmäßigen Flugbahnen und einem hohen Risiko von Laufbrüchen während des Spiels.
Ja, aber es erfordert sehr spezifische Modifikationen. Die Maschine muss über Spezialwerkzeuge mit perfekt kugelförmigen Matrizenhohlräumen statt standardmäßigen ovalen Formen verfügen. Darüber hinaus erfordert die Paintball-Produktion eine wesentlich robustere Wäschetrocknungsanlage, um schwerere Kapseln zu handhaben und ein Abflachen zu verhindern.
Kritische Parameter wie die Ausrichtung der Matrize, das Timing der Einspritzpumpe und die Banddicke erfordern eine Kalibrierung zu Beginn jeder Produktionsschicht. Um strenge Toleranzen einzuhalten, sollten Maschinenbediener außerdem während eines aktiven Laufs alle zwanzig Minuten zufällige Qualitätskontrollproben entnehmen.
Grübchen entstehen normalerweise während des Trocknungsprozesses nach der Verkapselung. Dies geschieht, wenn die Luftfeuchtigkeit im Aushärtungsraum falsch ist oder wenn die anfängliche Farbfüllmenge zu gering war. Der Kapsel fehlt genügend interner hydraulischer Druck, um beim Aushärten der Gelatinehülle perfekt kugelförmig zu bleiben.
Gelatine ist sehr temperaturempfindlich. Übermäßige Hitze führt dazu, dass die Bänder zu weich werden, was zu länglichen ovalen Formen führt, wenn sie durch die Matrizen gezogen werden. Umgekehrt verhindern zu niedrige Temperaturen eine ordnungsgemäße Nahtversiegelung und führen dazu, dass die Kapseln unter Druck aufplatzen.
Ingenieure verwenden Präzisions-Lasermessgeräte oder hochkalibrierte Messuhren, die direkt über den Kühltrommeln montiert sind. Dies ermöglicht eine Echtzeitüberwachung. Wenn die Dicke vom Standard 0,030 bis 0,040 Zoll abweicht, können Bediener die Streukästen sofort anpassen.
Die Einhaltung strenger sphärischer Toleranzen erfordert Präzisionsausrüstung und zuverlässige Produktionsdaten. Durch die Modernisierung Ihrer Verkapselungslinie werden Zylinderbrüche vermieden und der Ruf Ihrer Marke auf dem Feld gestärkt. Unabhängig davon, ob Sie eine kompakte Forschungs- und Entwicklungseinrichtung oder eine vollautomatische Hochgeschwindigkeitsproduktionslinie benötigen, ist die Auswahl der richtigen Maschinen von entscheidender Bedeutung. Entdecken Sie noch heute die gesamte Palette fortschrittlicher Verkapselungslösungen bei Sinagel, um Ihren Herstellungsprozess zu optimieren.


