
- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche
 Deutsch

Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-28 Herkunft:Powered


Fischöl oxidiert schnell, wenn es der Luft ausgesetzt wird. Es hinterlässt einen klebrigen, hartnäckigen Rückstand, der hartnäckig an Edelstahloberflächen haftet. Anlagenbetreiber stehen oft vor dem Albtraum einer mangelhaften Reinigung. Dies führt unweigerlich zu Kreuzkontaminationen, üblen Gerüchen und fehlgeschlagenen Compliance-Audits. Der Wechsel von einem scharfen Meereslipid zu einem zarten Pflanzenextrakt erfordert absolute Sauberkeit. Ein mikroskopischer Tropfen übrig gebliebener Rückstände führt zu einem katastrophalen Versagen der Qualitätskontrolle.
Um diesen anspruchsvollen Umstellungsprozess zu meistern, ist mehr als nur heißes Wasser erforderlich. Sie benötigen einen strategischen Ansatz für thermische Dynamik, chemische Verseifung und Präzisionstechnik. Durch die richtige Spülung ist absolute Reinheit gewährleistet. Es verlängert die Lebensdauer Ihrer Verkapselungsausrüstung und schützt den Ruf Ihrer Marke. Insbesondere verwandelt die Einführung eines standardisierten Protokolls eine chaotische, arbeitsintensive Aufgabe in einen rationalisierten, vorhersehbaren Vorgang.
Die Temperatur ist der Schlüssel: Die Verwendung der richtigen Wasser- und Lösungsmitteltemperaturen ist entscheidend. Sie müssen hartnäckige Meereslipide abschmelzen, ohne Proteine auf den internen Maschinenkomponenten festzubacken.
Gründliches Trocknen verhindert Oxidation: Schon ein mikroskopischer Tropfen Restfeuchtigkeit führt dazu, dass die nachfolgende Charge Fischöl schnell oxidiert. Dadurch wird das Nährwertprofil des Produkts beeinträchtigt.
Die richtige Ausrüstung spart Stunden: Die Investition in ein Abfüllsystem im Sanitärdesign mit Clean-in-Place-Funktionen reduziert die standardmäßigen Ausfallzeiten beim Spülen drastisch.
Strenge Protokolle sorgen für Konsistenz: Die Entwicklung einer strengen Standardarbeitsanweisung ist sowohl rechtlich als auch operativ für Hersteller von flüssigen Nahrungsergänzungsmitteln erforderlich, um die Compliance-Standards der Branche einzuhalten.
Fischöl ist außergewöhnlich reich an mehrfach ungesättigten Fettsäuren, insbesondere EPA und DHA. Diese Verbindungen bieten erhebliche gesundheitliche Vorteile, sind jedoch aufgrund ihrer empfindlichen chemischen Struktur sehr anfällig für oxidativen Abbau. Die Einwirkung von Sauerstoff, Licht und Umgebungswärme beschleunigt diesen Abbau. Restöl, das in der Füllvorrichtung zurückbleibt, wirkt als gefährlicher Katalysator. Bleibt altes, oxidiertes Öl in den Toträumen des Systems verborgen, verunreinigt es sofort eine neue Charge. Diese chemische Kettenreaktion zerstört den Geschmack und erzeugt einen üblen Geruch. Es erhöht den Gesamtoxidationswert und macht das Endprodukt für den menschlichen Verzehr ungeeignet.
Moderne Produktionsanlagen widmen selten eine einzige Linie einer bestimmten Formulierung. Eine Pflanze wechselt nahtlos zwischen Standard-Meeresfischöl, hochkonzentrierten aromatisierten Emulsionen wie mit Zitronen angereicherten Ölen oder pflanzlichen Omega-Alternativen wie Algenöl. Fisch wird weltweit als eines der wichtigsten Nahrungsmittelallergene eingestuft. Wenn das System nicht gründlich gespült wird, können Spuren von Meeresallergenen ein veganes oder nicht aus Fisch stammendes Produkt verunreinigen. Darüber hinaus treten Geschmacksgeisterbilder auf, wenn starke Zitrus- oder Beerenterpene aus einer vorherigen Charge in einen geschmacksneutralen Durchlauf übergehen. Dies führt zu sofortigen Ablehnungen bei der Qualitätskontrolle.
Aufsichtsbehörden setzen strenge gute Herstellungspraktiken für Nahrungsergänzungsmittel durch. Diese Vorschriften schreiben vor, dass alle Verarbeitungsgeräte ausreichend gereinigt und desinfiziert werden müssen, um Verfälschungen zu verhindern. Die Einrichtungen sind verpflichtet, sorgfältig validierte Reinigungsprotokolle zu führen. Eine unsachgemäße Spülung, die sichtbare Rückstände hinterlässt oder einen mikrobiellen Abstrichtest während eines Audits nicht besteht, hat schwerwiegende Folgen. Dies kann zu Abmahnungen, Produktionsstopps oder obligatorischen Produktrückrufen führen.
Der Sektor der Herstellung von Nahrungsergänzungsmitteln erlebt derzeit einen massiven Wandel hin zur Produktdiversifizierung. Die Verbrauchernachfrage nach pflanzlichen Omega-Fettsäuren und komplexen, zutatenreichen Flüssigemulsionen steigt rasant. Herkömmliche Einzelprodukt-Kontinueläufe werden überflüssig. Infolgedessen verschärfen die Aufsichtsbehörden ihre Kontrolle der Kreuzkontaminationsprotokolle. Es gibt einen wachsenden branchenweiten Auftrag, der Hersteller dazu drängt, strengere, datenprotokollierte automatisierte Reinigungsvalidierungen einzuführen. Dies beweist definitiv, dass zwischen sehr unterschiedlichen Chargen kein Allergen-Ghosting oder keine Lipidoxidation auftritt.
Im Gegensatz zu wässrigen Lösungen oder leichten Pflanzenextrakten besitzen Meeresöle eine hohe Viskosität, die sich dynamisch mit der Umgebungstemperatur ändert. Diese dicke Flüssigkeit haftet hartnäckig an Edelstahltrichtern, Dosierdüsen und Innenrohren. Beim Versuch, das System zu spülen, ist eine einfache Spülung mit Umgebungswasser völlig wirkungslos. Die Lipide weisen auf natürliche Weise kaltes Wasser ab. Dadurch gerinnt das Öl und bildet einen klebrigen, hartnäckigen Film, der die Innengeometrie der Ausrüstung bedeckt.
Der charakteristische Geruch von zersetzendem Fischöl wird hauptsächlich durch Trimethylamin und andere flüchtige Amine verursacht. Diese flüchtigen Verbindungen haben eine hohe Affinität zu porösen Materialien. Während Edelstahl 316L nicht porös ist, absorbieren die im gesamten Füllsystem verwendeten Gummi-O-Ringe, Teflondichtungen und Silikondichtungen diese Gerüche mit der Zeit. Wenn die Maschine nicht mit geeigneten Neutralisierungsmitteln gespült wird, bleibt der eingebettete Geruch bestehen. Dies wirkt sich negativ auf die sensorische Qualität zukünftiger Produktionsläufe aus.
Ein Abfüllsystem arbeitet selten isoliert. Es wird typischerweise direkt in eine breitere Verkapselungslinie integriert. Der Spülvorgang muss mit äußerster Sorgfalt durchgeführt werden, um empfindliche Komponenten zu schützen. Starkes Schrubben oder die Verwendung von stark abrasiven Werkzeugen verändern die Toleranzen des Dosierkeils und der Injektionspumpen im Mikrometerbereich bei fortschrittlichen Weichkapselmaschinen- Setups. Diese Hochgeschwindigkeitsmaschinen basieren auf einem werkzeuglosen modularen Aufbau für schnelle Umrüstungen. Physische Schäden an diesen Präzisionsteilen führen unweigerlich zum Auslaufen der Kapseln und zu inkonsistenten Füllgewichten während der Produktion.
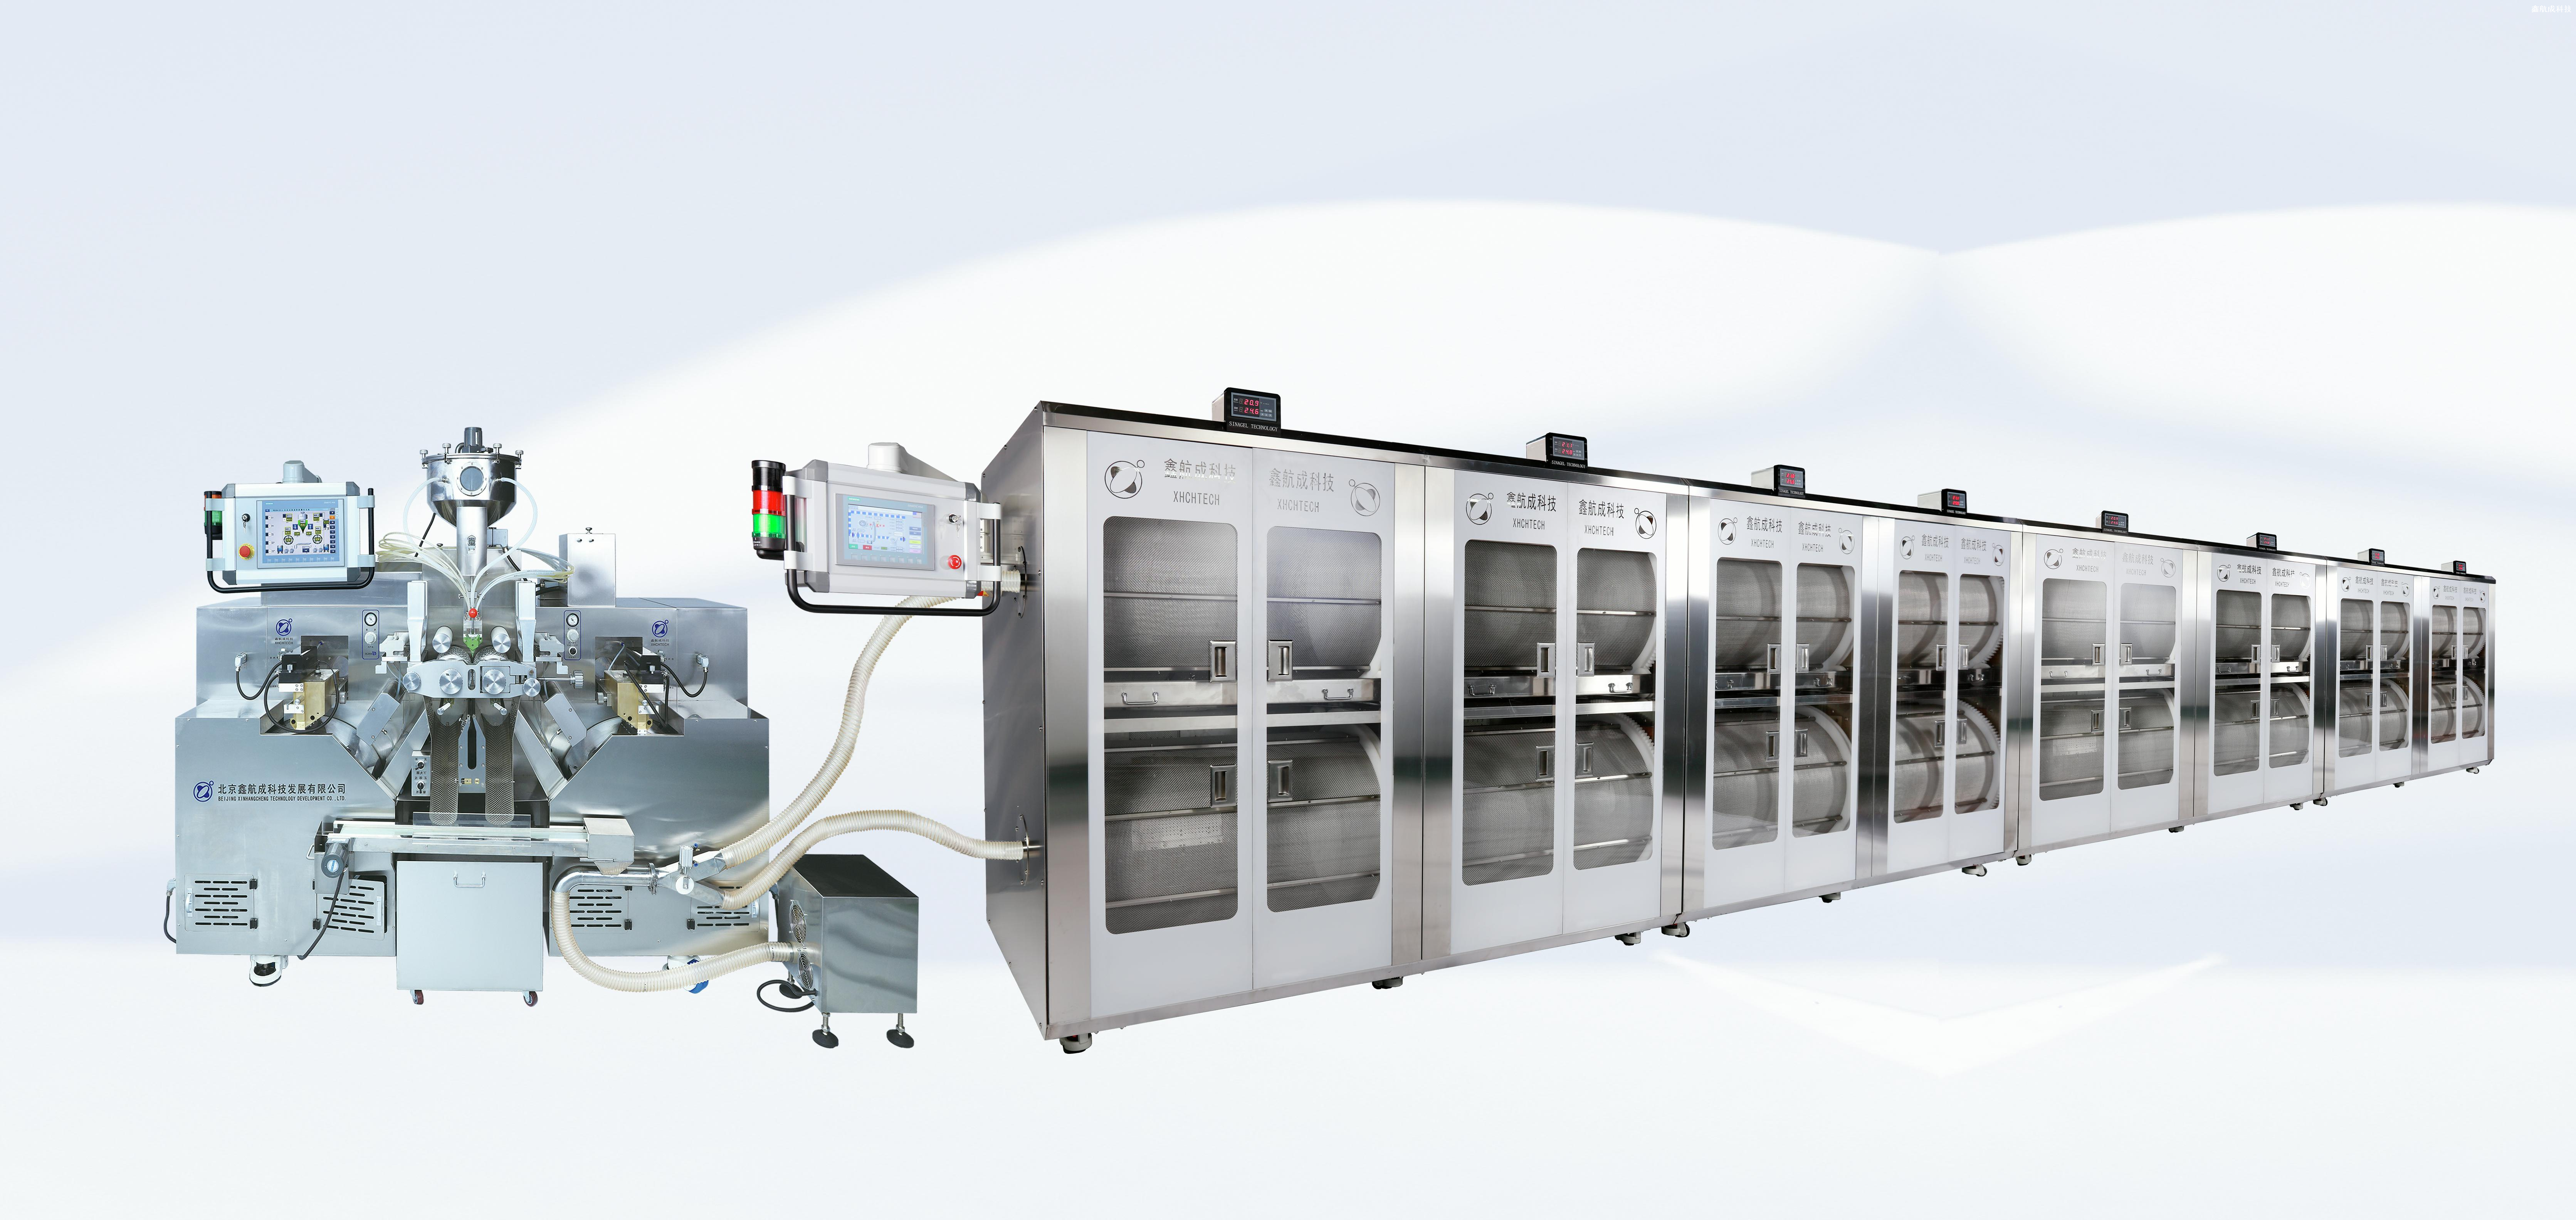
Für reproduzierbare Ergebnisse ist die Implementierung eines standardisierten Ansatzes unerlässlich. Nachfolgend finden Sie einen branchenüblichen Verfahrensrahmen zum effektiven Ausspülen von Meereslipiden aus Ihrem System.
Aktionsphase | Temperatur und Agent | Objektiv |
|---|---|---|
Mechanische Reinigung | Umgebungsdruckluft oder Stickstoff | Evakuieren Sie Restölmengen, um den Chemikalienverbrauch zu minimieren. |
Vorspülen mit heißem Wasser | 60°C bis 80°C | Oberflächliche Fette schmelzen und verdrängen, ohne Proteine zu backen. |
Alkalische Wäsche | 70 °C bis 85 °C Natriumhydroxid | Verseifen Sie schwere Lipide in wasserlösliche Seifenverbindungen. |
Säurespülung optional | Umgebungstemperatur bis 60 °C, Zitronensäure | Neutralisieren Sie alkalische Rückstände und entfernen Sie mineralische Ablagerungen. |
Gereinigte Spülung | Umgebungs-Umkehrosmosewasser | Beseitigen Sie alle chemischen Spuren, um einen neutralen pH-Wert zu erreichen. |
Trocknen und Desinfizieren | Gefilterte Druckluft | Entfernen Sie sämtliche Feuchtigkeit, um zukünftige Oxidation zu verhindern. |
Vor dem Einbringen wässriger Reinigungslösungen müssen Bediener das System physisch spülen. Mithilfe von Druckluft oder Stickstoff in Lebensmittelqualität drücken Techniker die maximale Menge an Restöl aus dem Trichter, den Pumpen und den Förderleitungen. Diese mechanische Reinigung reduziert die organische Belastung, die Reinigungsmittel abbauen müssen, erheblich. Dies spart letztendlich wertvolle Zeit und reduziert die Chemikalienkosten.
Das Vorspülen ist ein kritischer thermischer Schritt, bei dem es auf Präzision ankommt. Die Wassertemperatur muss streng zwischen 60°C und 80°C reguliert werden. Sinkt die Wassertemperatur unter 60 °C, verfestigen sich die Meeresfette und verstopfen die inneren Ventile. Wenn die Wassertemperatur hingegen 80 °C übersteigt, werden in unraffinierten Ölen enthaltene Spurenproteine thermisch denaturiert. Dadurch werden die Proteine direkt auf die Edelstahloberflächen gebacken. Es entsteht eine Biofilm-Grundlage, die ohne aggressives Schrubben außerordentlich schwer zu entfernen ist.
Da Öl und Wasser nicht mischbar sind, ist ein alkalisches Reinigungsmittel erforderlich, um Lipide chemisch aufzuspalten. Hochalkalische, lebensmittelechte Reiniger lösen eine Reaktion aus, die als Verseifung bezeichnet wird. Diese starke chemische Reaktion wandelt hartnäckige Fischöltriglyceride in wasserlösliche Seifen und Glycerin um. Sobald sie verseift sind, werden die schweren Fette mühelos aus den komplexen inneren Leitungsbahnen des Systems ausgeschwemmt.
Nach der alkalischen Wäsche wird von Branchenexperten dringend eine milde Säurespülung mit Zitronen- oder Phosphorsäure empfohlen. Dieser Schritt erfüllt zwei Hauptfunktionen. Erstens neutralisiert es alle verbleibenden alkalischen Rückstände mit hohem pH-Wert, die die nächste Charge verunreinigen könnten. Zweitens löst es mineralische Ablagerungen, die sich in der Wasserversorgung der Anlage abgelagert haben. Die Beibehaltung einer zunderfreien Oberfläche verhindert lokale Korrosion an teuren Maschinenkomponenten.
Um die Sicherheit der Verbraucher und die Produktintegrität zu gewährleisten, muss für die letzte Spülung gereinigtes Wasser verwendet werden. Das Ziel besteht darin, das System kontinuierlich zu spülen, bis das Abwasser einen vollkommen neutralen pH-Wert aufweist und keine Spur chemischer Leitfähigkeit mehr aufweist. Dies garantiert, dass die nächste Charge Nahrungsergänzungsmittel völlig frei von industriellen Reinigungsmitteln bleibt.
Feuchtigkeit ist der absolute Feind von Fischöl. Selbst mikroskopisch kleine Wassertröpfchen, die sich in einer Rohrverbindung verstecken, beschleunigen die Hydrolyse und Oxidation der nächsten Charge. Bediener müssen öl- und feuchtigkeitsfreie Druckluft oder ein spezielles Vakuumtrocknungsprotokoll verwenden. Dadurch wird der gesamte Flüssigkeitsweg gründlich getrocknet. Die abschließende Desinfektion mit einem flüchtigen, lebensmittelechten Desinfektionsmittel ohne Ausspülen stellt sicher, dass das System mikrobiologisch sicher ist, bevor es für den nächsten Produktionslauf versiegelt wird.
Beim Umgang mit schweren Meeresfetten diskutieren Facility Manager häufig über die Verwendung alkalischer Reinigungsmittel und chemischer Lösungsmittel wie Ethanol oder Isopropylalkohol. Lösungsmittel verdunsten schnell und schneiden leicht durch dickes Fett. Allerdings bergen sie eine erhebliche Brandgefahr und erfordern spezielle explosionsgeschützte Lüftungssysteme. Alkalische Lösungen sind nicht brennbar und hochwirksam bei der Verseifung von Fetten. Sie bleiben der Goldstandard für Clean-in-Place-Vorgänge in der Nutrazeutika-Herstellung.
Die Auswahl des richtigen Desinfektionsmittels ist für die Langlebigkeit Ihrer Geräte von entscheidender Bedeutung. Zugelassene Desinfektionsmittel wie Peressigsäure sind hochwirksam gegen resistente Bakterien und Sporen. Peressigsäure wird in der Nutraceutical-Industrie stark bevorzugt, da sie auf natürliche Weise in harmloses Wasser, Sauerstoff und Essigsäure zerfällt. Es hinterlässt absolut keine giftigen Rückstände. Bei richtiger Konzentration beeinträchtigt es die 316L-Edelstahlkonstruktion Ihrer Maschinen nicht.
Aggressive Reinigungsprotokolle können eine Maschine unbeabsichtigt von innen heraus zerstören. Stark chlorhaltige Reiniger oder zu hohe Konzentrationen an Natronlauge führen zu Lochfraß in Edelstahl. Sie zersetzen Dichtungen aus lebensmittelechtem Silikon, EPDM oder Teflon schnell. Sobald sich eine Versiegelung verschlechtert, bilden sich mikroskopisch kleine Spalten. Diese Spalten bilden perfekte Brutstätten für Bakterien und oxidiertes Öl. Es ist unbedingt erforderlich, sicherzustellen, dass alle ausgewählten Reinigungsmittel mit den spezifischen Elastomeren, die in Ihrer Präzisions-Kapselmaschine verwendet werden, chemisch kompatibel sind . Moderne intelligente Kapseler verwenden langlebige Dichtungen, die speziell für den Einsatz in rauen alkalischen Umgebungen entwickelt wurden. Dadurch werden kostspielige Lecks während der Laufzeit verhindert und gleichzeitig die Hochgeschwindigkeitsintegrität gewahrt.
Mit steigenden Produktionsanforderungen wird es wirtschaftlich unrentabel, sich ausschließlich auf manuelle Reinigungsverfahren zu verlassen. Hohe Arbeitskosten, längere Ausfallzeiten und die Möglichkeit menschlicher Fehler machen das manuelle Schrubben zu einem ernsthaften Engpass. Durch die Umrüstung auf fortschrittliche Verarbeitungstechnologie wird der Spülvorgang von einer arbeitsintensiven Aufgabe zu einem optimierten, äußerst vorhersehbaren Vorgang.
Die moderne Fertigung ist stark auf die Clean-in-Place-Technologie angewiesen, um strenge Hygienestandards einzuhalten, ohne die gesamte Produktionslinie zu demontieren. Eine hochentwickelte Präzisions-Fischöl-Abfüllmaschine, die mit automatischen Reinigungsfunktionen ausgestattet ist, nutzt technische Sprühkugeln und kontrollierte Flüssigkeitsdynamik. Es reinigt Innenflächen selbstständig. Diese Systeme durchlaufen automatisch Vorspülungen, alkalische Spülungen und Spülungen mit gereinigtem Wasser mit präzisen Durchflussraten. Durch die Aufrechterhaltung einer optimalen Flüssigkeitsgeschwindigkeit erzeugt das System eine ausreichende turbulente Strömung, um klebrige Meereslipide von den Rohrwänden zu lösen. Dies stellt sicher, dass jede Spülung in hohem Maße wiederholbar ist und die Genauigkeit des Füllvolumens innerhalb einer strengen Toleranz von ±1,5 % bleibt.
Selbst bei fortschrittlichen automatisierten Systemen erfordern bestimmte Komponenten eine regelmäßige Sichtprüfung oder manuelle Überprüfung. Hochwertige Geräte verfügen über hygienische Designprinzipien wie Tri-Clamp-Anschlüsse, Schnellverschlussdüsen und modulare Dosierblöcke. Diese werkzeuglosen Demontagefunktionen ermöglichen es dem Bediener, die Maschine innerhalb von Minuten statt Stunden in ihre Einzelteile zu zerlegen. Herkömmliche Gewindeanschlüsse enthalten in ihren mikroskopisch kleinen Rillen Restöl und Bakterien. Sanitär-Tri-Clamps beseitigen diese Verstecke und sorgen für eine glatte, durchgehende Oberfläche, die sich mühelos desinfizieren lässt.
Die Integration der Abfülleinheit in das umfassendere Verkapselungssystem spielt eine entscheidende Rolle für die Gesamtsauberkeit. Herkömmliche Maschinen mit mechanischem Nockenantrieb leiden häufig unter Mikroschwankungen im Timing. Dies führt zu Ölspritzern, austretenden Düsen oder einer äußeren Verschmutzung des Maschinenchassis. Im Gegensatz dazu ermöglicht der Einsatz eines fortschrittlichen Servo-Kapselherstellers eine präzise digitale Steuerung der Einspritzpumpe und der Matrizenwalzen. Servomotoren bieten exakte Synchronisierung und automatische Ausrichtung. Das Fischöl wird mit absoluter Präzision in das Gelatineband eingespritzt. Diese drastische Reduzierung des Ölaustritts bedeutet, dass die Bediener deutlich weniger Zeit mit dem Schrubben des Außengehäuses verbringen und sich ganz auf das Spülen der internen Flüssigkeitswege konzentrieren können.
Die Vorgehensweise beim Spülen einer Abfüllanlage variiert je nach Produktionsvolumen und Häufigkeit der Produktwechsel erheblich. Um die Effizienz zu maximieren, müssen Facility Manager ihre Standardarbeitsanweisungen an ihre spezifischen Betriebsmodelle anpassen.
Boutique-Hersteller und Auftragsfertigungsunternehmen verarbeiten oft mehrere kleine Chargen pro Woche. Eine Einrichtung könnte von einem Standard-EPA- und DHA-Fischöl auf eine Emulsion mit Zitrusgeschmack und dann sofort auf ein pflanzliches Algenöl umsteigen. In diesen schnelllebigen Szenarien ist die Vermeidung einer Kreuzkontamination von Aromen und Allergenen von größter Bedeutung. Ebenso wichtig ist die Minimierung der Ausfallzeiten. Bediener sollten vorgewärmte alkalische Lösungsmittel verwenden, die in speziellen Vorratstanks aufbewahrt werden, um den Waschzyklus zu starten, sobald eine Charge abgeschlossen ist. Durch die Verwendung spezieller, austauschbarer produktberührender Teile entfällt die Notwendigkeit einer gründlichen Tiefenreinigung zwischen jeder einzelnen kleineren Charge.
Bei kontinuierlichem Betrieb, bei dem nur eine einzige Schiffsölsorte produziert wird, wechselt die Spülstrategie von schnellen Umstellungen hin zu regelmäßigen Tiefenwartungen. Eine Standardspülung von Charge zu Charge erfordert möglicherweise nur eine Spülung mit heißem Wasser und eine milde alkalische Spülung, um eine sofortige Oxidation zu verhindern. Für den kontinuierlichen Betrieb müssen jedoch umfassende Tiefenreinigungen eingeplant werden. Bei Läufen mit hohem Volumen bilden sich nach und nach mikroskopisch kleine Schichten aus Proteinen und Lipiden, die schließlich einen Biofilm bilden. Ein Tiefenreinigungsprotokoll beinhaltet eine vollständige Demontage der Flüssigkeitswege zur manuellen Inspektion.
Produktionstyp | Wechselhäufigkeit | Primäre Spülmethode | Tiefenreinigungsintervall |
|---|---|---|---|
Kleinserienanlagen | Hoch täglich oder mehrmals pro Woche | Schnelle automatische Reinigung, austauschbare Teile | Wöchentlich oder nach Allergenläufen |
Kontinuierlich mit hohem Volumen | Niedrig Monatlich oder länger | Automatisierte Standardwäsche | Zweiwöchentlicher kompletter Abbau |
Aromatisierte Emulsionen | Mäßig | Alkalische Wäsche plus Säureneutralisation | Nach jedem Geschmackswechsel |
Selbst wenn eine detaillierte Betriebsanweisung vorliegt, kann es passieren, dass der Bediener den Spülvorgang unbeabsichtigt beeinträchtigt. Das Verständnis der chemischen und physikalischen Reaktionen von Meeresölen ist wichtig, um kostspielige Fehler zu vermeiden, die die Charge ruinieren.
Die Temperaturkontrolle ist die kritischste Variable bei der Reinigung von Meereslipiden. Ein häufiger Fehler besteht darin, für die Erstspülung kaltes Wasser oder Wasser mit Raumtemperatur zu verwenden. Kaltes Wasser führt dazu, dass Fischöl sofort fest wird. Es haftet hartnäckig an Edelstahloberflächen und hinterlässt wachsartige Rückstände, die Ventile verstopfen. Umgekehrt führt die Verwendung von kochendem Wasser über 85 °C beim ersten Spülen zu einem Thermoschock an empfindlichen Sensoren. Noch wichtiger ist, dass bei extremer Hitze verbleibende Proteine direkt auf Metalloberflächen verbacken werden und eine verhärtete Schicht entsteht, in die herkömmliche alkalische Reiniger einfach nicht eindringen können.
Totzweige sind isolierte Rohrleitungsabschnitte wie T-Verbindungen, Probenahmeanschlüsse oder Bypassventile. Hier stagniert die Flüssigkeit, weil es keinen kontinuierlichen Fluss gibt. Bei schlecht montierter Ausrüstung werden diese Bereiche zu versteckten Fallen für Fischölreste. Bediener konzentrieren sich oft ausschließlich auf das Spülen des Haupttrichters und der Einspritzdüsen. Manometeranschlüsse und Bypassventile werden völlig vernachlässigt. In einem Totrohr eingeschlossenes Altöl oxidiert schnell. Beim Durchfließen der nächsten Charge dringt dieses ranzige Öl in das frische Produkt ein. Es erhöht den Oxidationswert und ruiniert die gesamte Charge. Alle Ventile müssen während des Waschgangs manuell betätigt werden, damit Reinigungsmittel in diese verborgenen Hohlräume eindringen können.
Wasser und Öl sind grundsätzlich unverträglich. Einer der schwerwiegendsten Fehler im gesamten Umstellungsprozess besteht darin, die internen Komponenten nicht gründlich zu trocknen, bevor die nächste Charge Fischöl hinzugefügt wird. Manchmal überstürzen die Bediener diesen Schritt, um die Produktion schnell wieder aufzunehmen. Restfeuchtigkeit im Trichter wirkt als direkter Katalysator für die Hydrolyse. Schon wenige Tropfen Wasser führen dazu, dass das frische Fischöl schnell zerfällt, was zu einem starken, unerwünschten Fischgeruch führt, bevor das Öl überhaupt die Einkapselungsphase erreicht.
Konsistenz ist das Fundament guter Herstellungspraktiken. Durch die Entwicklung einer strukturierten Wartungs- und Spülcheckliste wird sichergestellt, dass keine kritischen Schritte übersprungen werden, unabhängig davon, welcher Bediener die Schicht leitet.
Eine abgestufte Checkliste hilft dabei, Hygieneanforderungen und Produktionseffizienz in Einklang zu bringen. Werksleiter sollten eine dokumentierte Routine implementieren, die speziell auf ihre Maschinen zugeschnitten ist.
Täglich von Charge zu Charge: Führen Sie eine mechanische Entfernung des Restöls durch. Führen Sie eine Vorspülung mit 70 °C heißem Wasser durch, führen Sie die standardmäßige alkalische Wäsche durch und schließen Sie den Vorgang mit einer Spülung mit gereinigtem Wasser und Drucklufttrocknung ab.
Wöchentliche vorbeugende Wartung: Führen Sie die tägliche Spülroutine durch und führen Sie anschließend eine werkzeuglose Demontage der Düsen und Dosierblöcke durch. Weichen Sie diese Komponenten in einem enzymatischen Reiniger ein, um hartnäckige Biofilme zu entfernen. Untersuchen Sie alle internen Leitungen visuell mit einem Endoskop.
Monatliches Deep System Audit: Führen Sie die wöchentliche Routine durch. Führen Sie eine Säurespülung durch, um eventuelle Mineralablagerungen aus hartem Wasser zu entfernen. Ersetzen Sie alle porösen Dichtungen und Dichtungen. Kalibrieren Sie Flüssigkeitsgeschwindigkeits- und Temperatursensoren.
Der Spülvorgang bietet eine hervorragende integrierte Möglichkeit, die Ausrüstung auf physische Abnutzung zu prüfen. Scharfe alkalische Reinigungsmittel und ständige mechanische Bewegung zersetzen mit der Zeit Gummi-O-Ringe, lebensmittelechte Silikondichtungen und Teflondichtungen. Bei der wöchentlichen Demontage sollten Bediener diese Dichtungen physisch untersuchen. Wenn sich eine Dichtung spröde anfühlt, Mikrorisse aufweist oder auch nach der Desinfektion ein anhaltender Fischgeruch verbleibt, muss sie sofort ausgetauscht werden. Der vorbeugende Austausch dieser kostengünstigen Teile schützt die Integrität des hochwertigen Fischöls und verhindert unerwartete Lecks während der Laufzeit.
Das effektive Spülen eines Abfüllsystems erfordert ein präzises Wärmemanagement, korrekte chemische Verseifungsmittel und sorgfältige Trocknungsprotokolle. Die strikte Einhaltung dieser Verfahren schützt Ihr Produkt vor schneller Oxidation. Es eliminiert Kreuzkontaminationsrisiken und stellt sicher, dass Sie strenge Compliance-Audits mit Bravour bestehen.
Obwohl der Reinigungsprozess unbestreitbar streng ist, wird er deutlich einfacher, wenn Sie in hochwertige Geräte im Sanitärdesign investieren. Fortschrittliche Maschinen, die mit automatisierten Reinigungssystemen und werkzeugloser Modularität ausgestattet sind, machen die Reinigung von einer gefürchteten Aufgabe zu einer schnellen, hocheffizienten Routine.
Um maximale Hygienestandards aufrechtzuerhalten und kostspielige Ausfallzeiten bei Chargenwechseln drastisch zu reduzieren, ist die Modernisierung Ihrer Produktionslinie der strategischste Schritt. Bewerten Sie Ihre aktuellen betrieblichen Engpässe und entdecken Sie leistungsstarke Lösungen auf sinagel.com, um genau die Maschinen zu finden, die Ihren Anlagenanforderungen entsprechen. Kontaktieren Sie noch heute unser Engineering-Team für eine ausführliche Beratung.
Bei herkömmlichen manuellen Reinigungsmethoden dauert das vollständige Zerlegen, Schrubben und Desinfizieren der Ausrüstung je nach Maschinengröße und -komplexität zwischen 2 und 4 Stunden. Wenn Sie jedoch eine moderne Präzisionsmaschine verwenden, die mit einem automatisierten Clean-in-Place-System ausgestattet ist, verkürzt sich der gesamte Spül- und Desinfektionszyklus in der Regel auf nur 45 bis 60 Minuten. Dies verbessert die Gesamtverfügbarkeit Ihrer Produktion erheblich.
Nein, handelsübliche Spülmittel reichen für die industrielle Herstellung von Arzneimitteln oder Nahrungsergänzungsmitteln völlig nicht aus. Um schwere Meereslipide effektiv abzubauen und die strikte Einhaltung von Herstellungsstandards sicherzustellen, müssen Sie industrielle, hochalkalische Reinigungsmittel in Lebensmittelqualität verwenden. Diese speziellen Chemikalien verseifen die Fette und verwandeln sie in wasserlösliche Seifen, die vollständig abgespült werden können, ohne gefährliche Rückstände zu hinterlassen.
Der anhaltende Fischgeruch wird normalerweise durch oxidierte Lipide verursacht, die tief in porösen Materialien eingeschlossen sind. Um dies zu vermeiden, führen Sie eine Heißwasserspülung durch, gefolgt von einer gezielten Wäsche mit speziellen Enzymreinigern oder einer milden Spülung mit Peressigsäure. Darüber hinaus absorbieren Gummi- und Silikondichtungen mit der Zeit Öle. Alte, poröse Dichtungen, die Gerüche zurückhalten, sollten im Rahmen Ihres vorbeugenden Wartungsplans regelmäßig entsorgt und ersetzt werden.
Clean-in-Place ist eine automatisierte Technologie, die in moderne Fertigungsanlagen integriert ist. Es nutzt ein Netzwerk aus internen Sprühkugeln, Hochdruckpumpen und Temperaturkontrollen, um Reinigungsmittel, heißes Wasser und Desinfektionsmittel durch die internen Flüssigkeitswege der Maschine zu zirkulieren. Dadurch kann das System gründlich gewaschen und desinfiziert werden, ohne dass der Bediener schwere mechanische Komponenten manuell demontieren muss.
Wenn Ihre frische Ölcharge nach einem Wechsel schnell oxidiert, ist Restfeuchtigkeit die wahrscheinlichste Ursache. Wasser fungiert als starker Katalysator für die Hydrolyse in Meeresölen. Es ist unbedingt erforderlich, eine vollständige Trocknungsphase durchzuführen. Durch die Verwendung gefilterter, unter Druck stehender Druckluft oder eines Vakuumsystems wird sichergestellt, dass die internen Leitungen knochentrocken sind, bevor die nächste Ölcharge zugeführt wird.
Der optimale Temperaturbereich für die erste Warmwasser-Vorspülung liegt zwischen 60 °C und 80 °C. Für den anschließenden Waschgang mit alkalischem Waschmittel sollte die Temperatur zwischen 70°C und 85°C gehalten werden. Die Einhaltung dieser Parameter stellt sicher, dass Fette effizient schmelzen und verseifen, ohne dass es zu einer thermischen Denaturierung der restlichen Proteine kommt.
Die Validierung erfordert sowohl eine visuelle Inspektion als auch wissenschaftliche Tests. Die Bediener führen zunächst eine Sichtprüfung mit Endoskopen durch, um sicherzustellen, dass keine sichtbaren Rückstände in Totrohren oder Ventilen zurückbleiben. Anschließend wird das letzte Spülwasser auf einen neutralen pH-Wert und eine chemische Leitfähigkeit von Null getestet. Abschließend werden ATP-Abstrichtests oder Mikrobenkulturen von Produktkontaktflächen entnommen, um die Abwesenheit von organischem Material und Bakterien wissenschaftlich nachzuweisen.


